English
 Español
 русский
 日本語
 عربى

コンテンツ
コンクリートのプレキャスト要素に依存するすべての建築プロジェクトは、購入に関する基本的な質問に直面します。それは、現場に到着したコンポーネントがきちんと組み合わされ、安全に持ち上げられ、数十年持続することをどのようにして知ることができるのでしょうか?答えは、それらの要素がどのように設計、製造、処理されるかにあります。コンクリートプレキャスト要素は、工場内で再利用可能な型枠にコンクリートを鋳造し、制御された条件下で硬化させ、設置のために現場に輸送することによって製造される構造または建築コンポーネントです。このガイドでは、主要な要素の種類、段階的な製造プロセス、品質を管理する公差、現代のプレキャスト プラントの生産性標準となっている磁気型枠技術について説明します。
コンクリートプレキャスト要素とは何ですか?
コンクリートプレキャスト要素は、工場環境内の再利用可能な型にコンクリートを注入して製造される構造または建築コンポーネントであり、一貫性と強度の向上のために硬化条件が制御されます。型は通常スチールで作られており、製品の最終的な形状を決定します。建設現場の最終位置で形成および硬化される現場打ちコンクリートとは異なり、プレキャスト要素は最終位置から離れた場所で製造され、硬化後に輸送されます。
プレキャスト コンクリートとサイトキャスト コンクリートを分ける 3 つの特徴:
- 制御された硬化: 工場内で温度・湿度を管理することで初期強度が高く、表面欠陥が少なくなります。
- 標準化された補強: 鉄筋ケージとプレストレストストランドが正確に配置され、構造の信頼性と一貫性が向上します。
- 再現可能な公差: 大量の注文でも同じ金型で同一のコンポーネントが製造されるため、現場での組み立てが簡素化され、シミングや調整の作業が軽減されます。
によると、 プレキャスト/プレストレスト コンクリート研究所 (PCI) 、プレキャスト生産の制御された環境により、現場鋳造作業に影響を与える天候による変動の多くが排除されます。工場で鋳造することにより、型枠を 1 日に複数回再利用することもできます。これが、従来のコンクリート構造に比べてプレキャストの生産性の主要な利点です。 PCI は 1950 年代から設計と製造の標準を発行しており、これらは今でも北米のほとんどのプレキャスト プロジェクトの参照フレームワークとなっています。
プレキャストコンクリート要素の主な種類
プレキャスト製品ファミリーは多岐にわたりますが、ほとんどの建設プロジェクトは標準要素カテゴリのコア セットに依存しています。以下の表は、最も一般的なタイプ、その一般的な使用法、およびそれぞれのタイプで最も重要な生産機能をまとめたものです。
| 要素の種類 | 主な用途 | 一般的なサイズ範囲 | プロダクション機能 |
|---|---|---|---|
| 梁と桁 | 駐車デッキ、橋、工業用建物の床と屋根のフレーム | 6~30mスパン | 長いスパン向けにプレテンションされたストランド |
| コラム | フレームのある建物やスタジアムの垂直荷重サポート | 高さ3~15m | 断面を調整できる鋼製金型 |
| 壁およびファサードパネル | 耐力壁、耐震壁、建築ファサード | 高さ12mまで | サンドイッチパネルには断熱層が組み込まれています |
| 中空スラブ | 住宅、ホテル、オフィスビルの床と屋根 | 2~18mスパン | 連続空隙のある延縄ベッドで押出成形 |
| 階段と踊り場 | 商業ビルおよび住宅ビルへの出入り | 標準フライト長 | 高い表面仕上げ要件 |
| 擁壁 | 高速道路、地下室、造園用の土留め | 高さ1~8m | マスコンクリートまたは鉄筋セクション |
| ユーティリティ構造物 | マンホール、金庫、パイプ、浄化槽、暗渠 | カスタムサイズ | 耐食性混合設計 |
プレキャスト コンクリート要素の製造方法
プレキャスト生産は、工場内で一定の順序に従って行われます。すべてのステップが要素の最終品質に影響を与えるため、他の鋳造方法よりもプロセス規律が重要になります。プレキャスト工場の標準的な製造サイクルは次のようになります。
- 金型の準備: スチール製の金型は洗浄され、歪みがないかチェックされ、離型剤が塗布されます。磁気型枠をスチールパレット上に配置して、要素の外側の輪郭を作成します。
- 補強の配置: 鉄筋ケージまたはプレストレストストランドが型内に配置されます。プレストレスト要素の場合、コンクリートの打ち込みが開始される前に、ストランドは指定された力で張られます。
- 埋め込みインサート: リフティングアンカー、接続プレート、導管、面取りストリップは正確な位置に固定されています。このステップでは、後で要素を安全に持ち上げ、輸送し、接続できるかどうかを判断します。
- コンクリート: コンクリートはスキップまたはポンプで配置され、内部またはテーブルバイブレーターを使用して締め固められます。自己圧縮コンクリートは、緻密な鉄筋を備えた複雑な型枠によく使用されます。
- 硬化: 50 ~ 70 ℃の蒸気硬化により水和が促進され、12 ~ 24 時間以内に型から外すことができます。
- 脱型: 磁気ボックスのスイッチを切り、サイドフォーマーを取り外し、埋め込まれたアンカーを使用して完成した要素をクレーンで吊り上げます。
- 仕上げと保管: 表面はパッチされ、エッジは研磨され、要素は出荷まで専用のラックに保管されます。
脱型ステップは、プレキャスト プラントの生産性の勝敗を左右する部分です。ボルトまたはウェッジを使用した従来の型枠のクランプでは、1 つの位置につき数分かかり、スチールパレットにドリルで穴を開ける必要があります。磁気シャッター システムは、穴あけや溶接を行わずにパレットに直接クランプされ、レバーの動きで瞬時に解放されます。このため、シャッター磁石は、複数の生産工程にわたって要素の形状を迅速に変更する必要があるプレキャスト プラントの標準ツールとなっています。
製造公差と品質管理
公差管理は、現場でのスムーズな組み立てを実現するプレキャスト プラントと、建設中に常に衝突が発生するプレキャスト プラントとの違いです。工場で製造されるコンクリート製品に関する EN 13369 共通枠組みに基づくヨーロッパの慣例では、プレキャスト プラントで広く採用されている標準公差クラスが定義されています。通常の生産における代表的な値を以下に示します。
| パラメータ | 一般的な許容差 | 完成した構造への影響 |
|---|---|---|
| 断面寸法 | /-5mm | 構造的なフィット感、要素の重量、ジョイントの幅に影響します |
| 全長 | /-10mm | 要素が柱とサポートの間に収まるかどうかを決定します |
| 吊り上げアンカーの位置 | /-20mm | アンカーの位置が間違っていると、吊り上げ角度が危険になり、やり直しが発生します。 |
| 補強カバー | 5mm / -0mm | カバーが不十分だと腐食や表面の錆汚れが発生します。 |
| 表面平坦度 | 1m以上2mm | パネルの接合部、壁の位置合わせ、および目に見える表面の品質に影響します。 |
信頼できる工場は、生産バッチごとにこれらの測定値を記録し、購入者が利用できる記録を保管します。サプライヤーが要求されたときに公差データを提供できない場合、それは明らかな警告サインです。現場の構造安全性に直接影響するコンクリート立方体試験結果やアンカー位置記録にも同様のことが当てはまります。
プレキャスト要素の生産をスピードアップする磁気システム
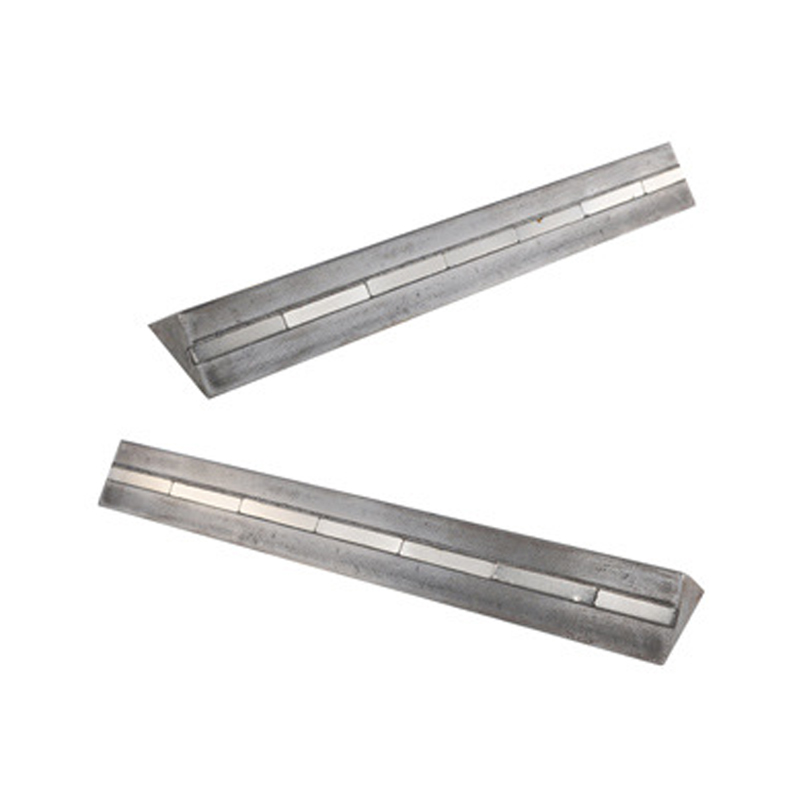
プレキャスト工場では、型枠の固定や調整に費やされる 1 分ごとに、コンクリートが生成されません。磁気型枠技術は、この問題を直接解決します。型枠を開閉する磁石が、数百キログラムの保持力で鋼製型枠を鋼製パレットに固定し、簡単なハンドルまたはレバーの動きで型枠を解放します。
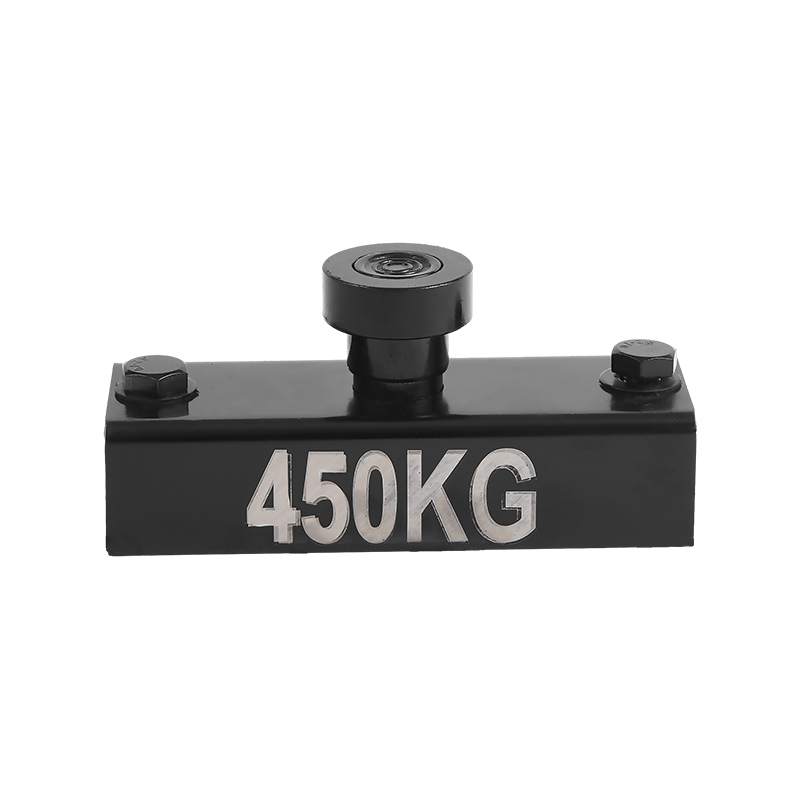
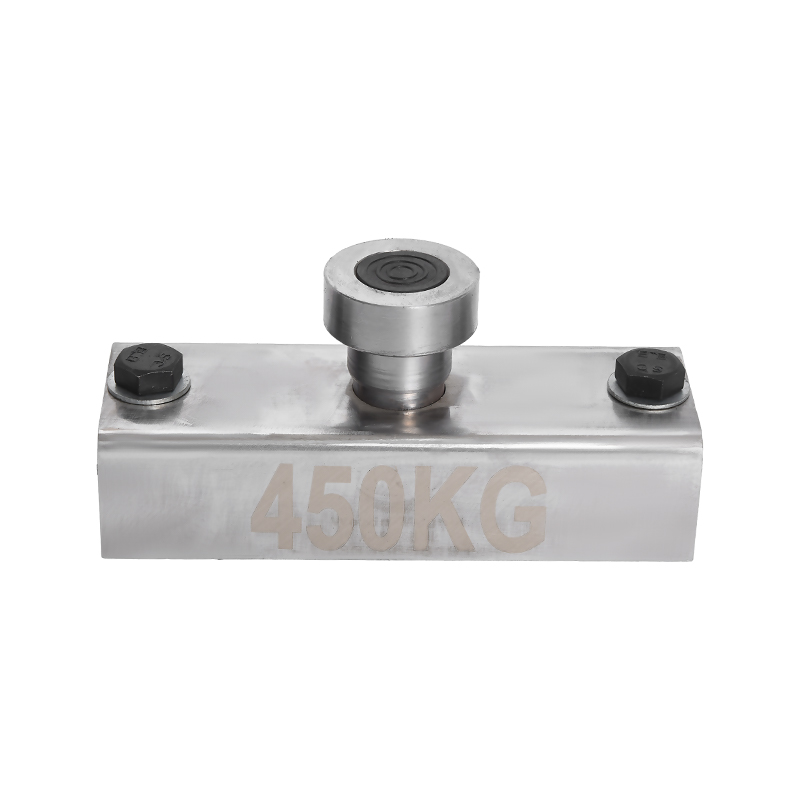
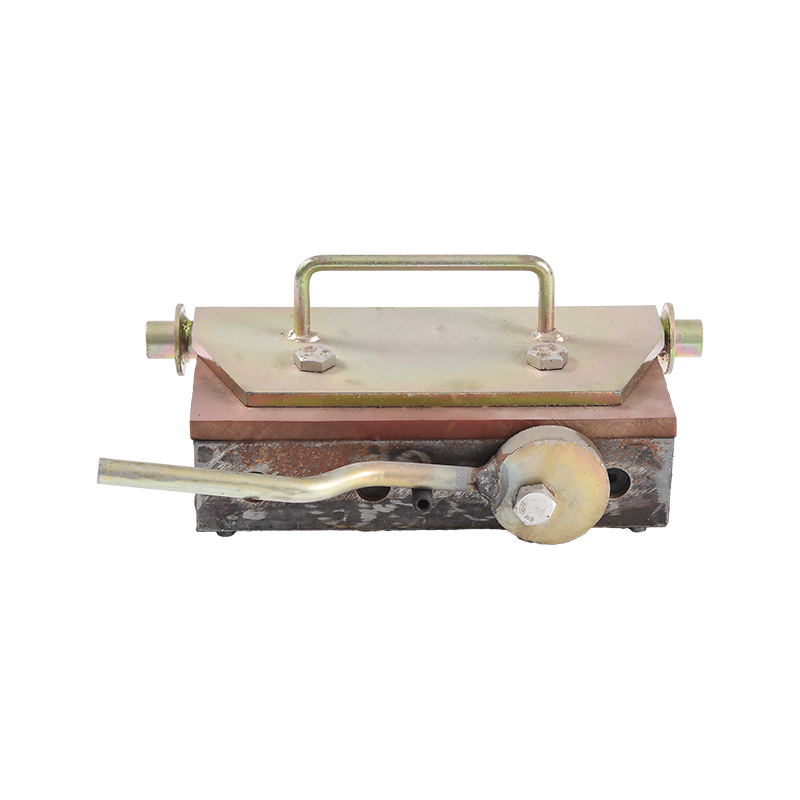
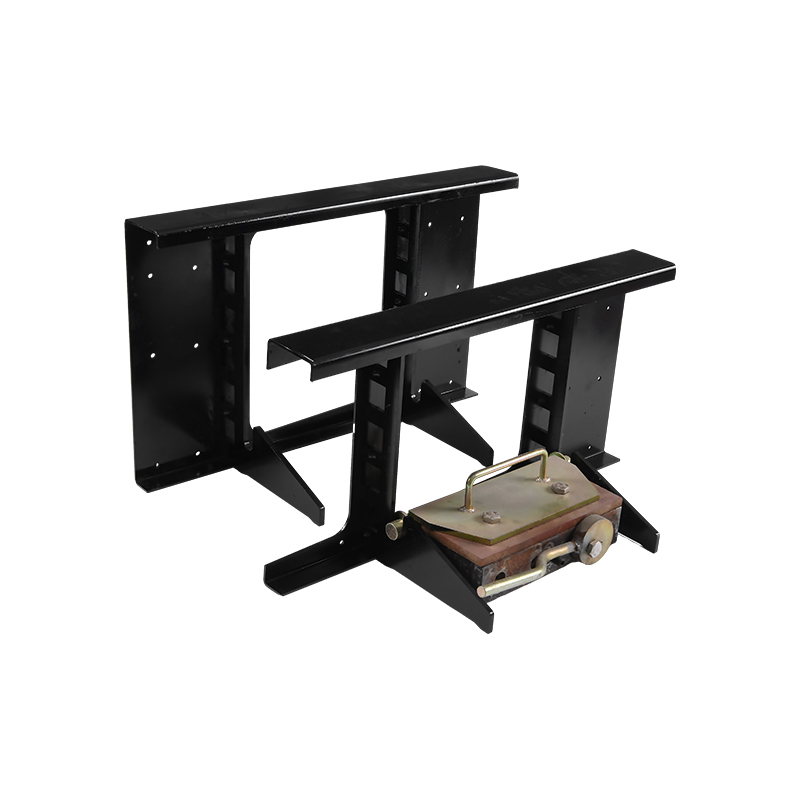 型枠を素早く調整できるハンドル付きシャッターマグネット ハンドルが取り付けられた再利用可能な磁気クランプで、鋼製型枠を 4 分の 1 回転でロックおよび解放できるため、プレキャスト工場のボルト固定方法と比較して位置変更時間を大幅に短縮できます。 製品を見る→
ハンドル付きシャッターマグネット 素早く 4 分の 1 回転させるだけで磁石をロックまたはリリースできるため、プレキャスト工場で広く使用されています。ボルトで固定する型枠と比較して、磁石を使用するとセットアップ時間が大幅に短縮されます。たとえば、長さ 12 m のスラブ パレット上のサイド フォーマーの位置を変更するには、同じ作業で 1 人の作業者が磁石 1 つあたり約 30 秒かかるのに対し、クランプ 1 つあたり 3 ~ 5 分かかります。これにより、1 シフトあたり 20 回の位置変更ステップが発生し、型枠作業の労力がおよそ 2 ~ 3 時間削減され、同じ作業員が他の作業に費やすことができます。
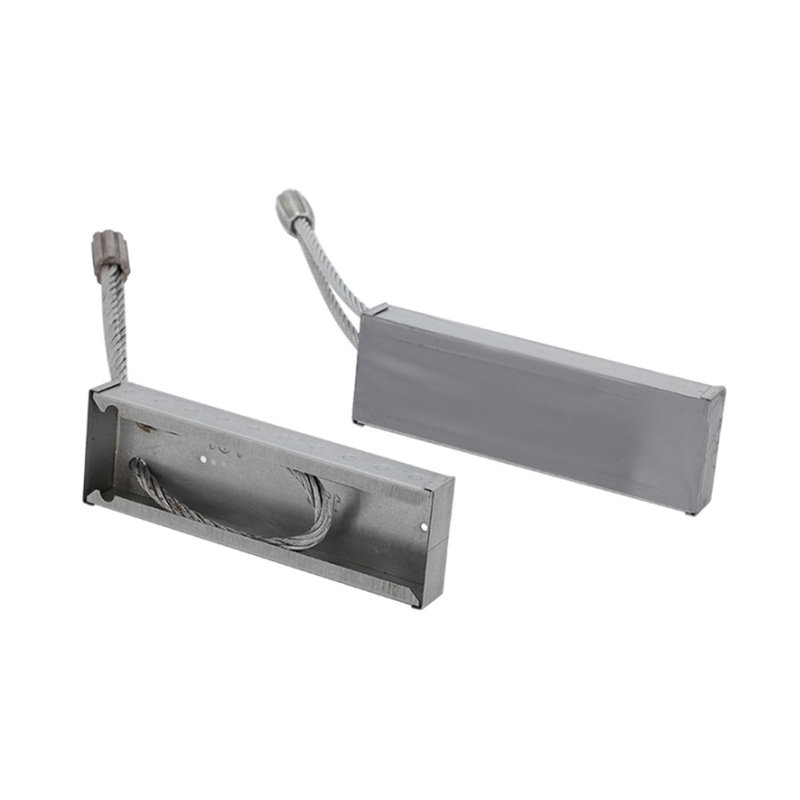
磁石を挿入する コンクリートを注入する前に、ネジ付きソケット、リフティングアンカー、その他の埋め込み物を正確な位置に保持します。磁気保持がないと、振動や圧縮中に埋め込み物が移動し、要素の拒否や高価な現場修正につながります。インサート磁石により、埋め込み部分がパレットまたは成形面に対して同一平面に保たれるため、型から取り外した後、ソケットは設計図面が必要とする場所に正確に配置されます。
 インサートマグネットによる正確な埋め込み位置決め これらの磁石は、コンクリートの注入中にネジ付きソケットとリフティング アンカーを型枠面にしっかりと保持し、ズレを防ぎ、埋め込み部分が設計図面と確実に一致するようにします。 製品を見る→
プレキャスト要素の生産における磁気システムの実際的な利点は測定可能であり、工場全体で一貫しています。
- スチール製パレットには穴あけ、溶接、パッチングが不要なため、パレットの表面が維持され、メンテナンスコストが削減されます。
- 何千回もの注入で再利用できるため、要素ごとの工具コストが生産サイクルごとに減少します。
- 正確な埋め込み位置決めにより、ソケットやアンカーのずれによる再作業を排除します。
- 習得が早い: 新しい作業者は、数日のトレーニングではなく、数時間以内に型枠の形状をレイアウトできます。
インサート磁石が振動中にどのように位置を保持するか、またそれがプレキャスト生産にとって重要である理由について詳しくは、次の技術概要を参照してください。 インサートマグネットとは何か、およびプレキャストコンクリート製造におけるその役割 .
プレキャスト要素の安全な持ち上げと取り扱い
吊り上げは、プレキャスト要素のライフサイクルの中で最もリスクの高い段階です。重量が 2 ~ 30 トンのプレキャスト要素を型から持ち上げて保管場所に移動し、トレーラーに積み込み、その後現場で組み立てる必要があります。これらのリフトはすべて、要素の重量と吊り上げ形状に合わせて選択された鋳込み吊り上げアンカーに依存します。
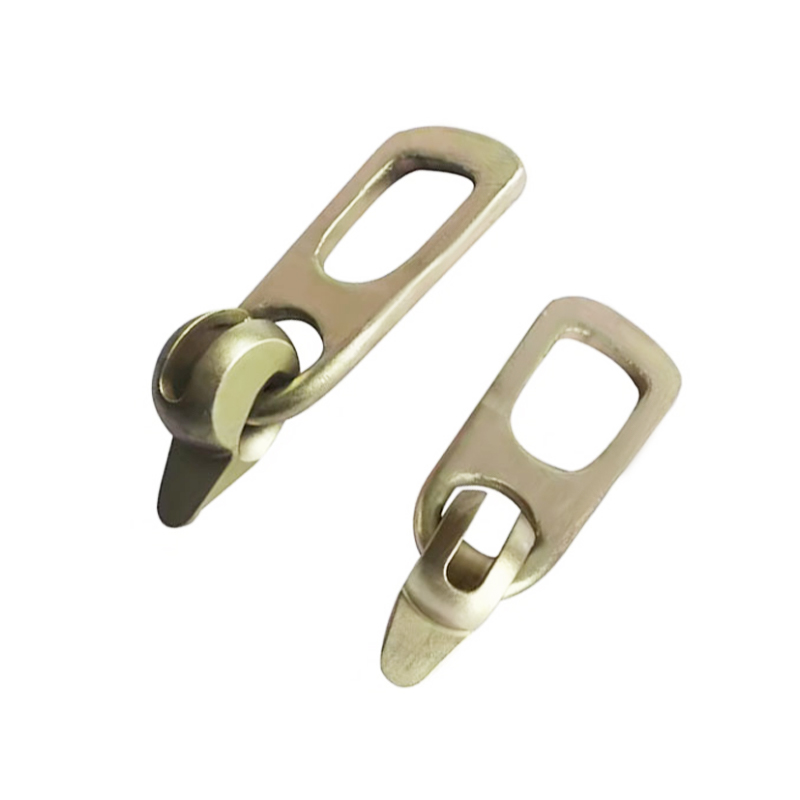
 プレキャスト要素を安全に持ち上げるためのエレクションアンカー 高い耐荷重性と耐食性を備えた鋳込み式リフティング アンカーは、プレキャスト コンクリート要素を固定して吊り上げるように設計されており、さまざまなパネル重量に対応する 1 穴と 2 穴のオプションがあります。 製品を見る→
勃起アンカー 打設中にコンクリートに埋め込まれ、クラッチやチェーンを持ち上げる接続点になります。最も一般的な設計は、軽量要素用の 1 穴ストレート アンカーと、大型パネルや梁の 2 点吊りを可能にする 2 穴アンカーです。アンカーの耐力は、吊り上げ時の動的荷重に適合させる必要があります。プレキャスト吊り上げで広く使用されている手法は、安全作業荷重が静的要素重量の少なくとも 3 倍になるようにアンカーのサイズを決定することです。これにより、傾斜、引っ張り角度、クレーンの加速によって生じる追加の力がカバーされます。
安全な持ち上げ設定を定義する 2 つの要素:
- アンカーの位置: 要素の角に近い位置にアンカーが配置されているため、持ち上げ時の曲げ応力が軽減されます。 2 点リフトの標準ルールでは、各端から要素の長さの約 5 分の 1 の位置にアンカー ポイントを配置します。
- リフティング角度: リフティングチェーンとエレメント表面の間の角度は 30 ~ 60 度の範囲内に保つ必要があります。 30 度未満の平らな吊り上げ角度では、アンカーにかかる水平力が増大し、アンカーゾーンの周囲でコンクリートに亀裂が生じる危険性が高まります。
アンカーのプロファイルに適合する工場出荷時に適合した吊り上げクラッチを使用すること、および吊り上げのたびにアンカーに損傷がないか検査するよう作業員を訓練することは、うまく運営されているプレキャスト工場では交渉の余地のない慣行です。アンカーとクラッチの摩耗を記録し、廃棄されたコンポーネントを直ちに交換する必要があります。
信頼できるプレキャスト要素サプライヤーを選択する方法
集合住宅用のプレキャスト要素を購入する場合でも、産業施設用のコンポーネントを指定する場合でも、サプライヤーの評価は立方メートルあたりの価格だけを比較するのではなく、構造化されたチェックリストに従う必要があります。品質の悪いサプライヤーの長期的なコストは、請求書には現れず、現場の遅延、要素の拒否、やり直しとして現れます。
- 生産能力と設備: ベッドの長さ、金型の在庫、鋳造ラインの数、および毎日の生産量についてお問い合わせください。延縄ベッドを備えたプラントは、短い個別の金型に限定されたプラントよりも効率的に連続スラブ生産を処理できます。
- 埋め込みおよび持ち上げシステム: プラントが標準の吊り上げアンカーを使用し、現場の接続システムに適合する磁石を挿入していることを確認します。埋め込みシステムが不一致であると、建設中に費用のかかる遅延が発生します。
- 品質記録: コンクリート立方体のテスト結果やアンカーの位置決めログなど、最近の生産バッチからの公差データを要求します。要求に応じてこれらの文書を作成できない工場は、重大な調達リスクとなります。
- 金型の柔軟性: 磁気型枠を使用するサプライヤーは、要素の形状を迅速に変更できるため、カスタム寸法のリードタイムが短縮され、設計修正の負担が軽減されます。
- 輸送と配送: プラントから現場までの距離、トレーラーが運ぶことができる要素の最大長さ、クレーンのアイドル時間を最小限に抑えるためにサプライヤーが組立作業員と配送スケジュールを調整しているかどうかを確認します。
現在の型枠設定をアップグレードするかどうかを評価する工場管理者にとって、プレキャスト サプライヤーの能力と同じくらい磁気ツーリング サプライヤーの製品範囲が重要です。プレキャストプロセスと磁石の用途の両方を理解しているメーカーは、トラブルシューティングの時間を節約し、生産の中断を軽減します。磁気製品の全ラインナップは、 メーカーの主な製品ページ .
プレキャスト要素の最終価格を決定するコスト要因
プレキャスト要素の価格は単一の数字ではありません。最終的な単価は、要素の複雑さ、金型の償却、バッチサイズ、物流によって異なります。これらのコスト要因を理解することは、購入者がより良い価格を交渉し、高額な予期せぬ事態を回避するのに役立ちます。以下の表は、主なコスト要因をグループ化し、それぞれが最終見積もりにどのような影響を与えるかを説明しています。
| コストドライバー | 価格への影響 | コスト削減戦略 |
|---|---|---|
| 金型コスト | カスタム ジオメトリの場合は高くなります。標準化された要素の場合は低い | 寸法を標準化し、プロジェクト全体で金型を再利用する |
| バッチサイズ | 注文が大きくなると、要素あたりのセットアップコストが低下します | 小規模な注文を繰り返しの生産実行に結合します |
| 埋め込みと吊り上げアンカー | 材料費と配置の手間が追加される | 標準的なアンカー範囲と磁気配置を使用して労力を削減します |
| プレストレス | ストランドと張力のコストは追加されますが、コンクリートの体積は減少します | ストランドのレイアウトを最適化してエレメントの自重を軽減 |
| 硬化エネルギー | 蒸気硬化はサイクル時間に比例してエネルギーを消費します | 効率的な断熱および熱回収システムを使用する |
| 輸送距離 | 重元素は 100 km を超えるとコストが大幅に高くなります | 現場から経済的に輸送可能な距離内にあるプラントを選択する |
コンクリートプレキャスト要素に関するよくある質問
プレキャストコンクリートとプレストレストコンクリートの違いは何ですか?
プレキャスト コンクリートとは、要素が通常は工場内で最終位置から離れた場所に鋳造されることを意味します。プレストレスト コンクリートとは、使用荷重が適用される前に、要素が張力を掛けた鋼ストランドで圧縮下に置かれることを意味します。多くの場合、2 つのアプローチが組み合わされます。多くのプレキャスト要素、特に梁や中空スラブには、耐荷重を高め、亀裂を減らすためにプレストレスも加えられます。
プレキャストコンクリート要素の寿命はどれくらいですか?
適切な配合設計と適切な補強カバーを備えた工場で鋳造されたコンクリートは、通常 50 ~ 100 年の耐用年数を達成します。実際の耐久性は、プレキャスト自体ではなく、水とセメントの比率、セメントの種類、カバーと補強材、および硬化方式によって決まります。海洋構造物などの攻撃的な環境で使用されるプレキャスト要素には追加の保護措置が必要であり、通常はより保守的な混合仕様で設計されます。
プレキャスト コンクリート要素の最大長はどれくらいですか?
輸送制限は通常、生産能力ではなく実際的な制限を設定します。一般的なトレーラーは、長さ 13 ~ 15 m のプレキャスト要素を運ぶことができます。特別な許可があれば、一部の地域では最大 20 m までの長い要素を移動できます。輸送制限を超える橋梁の場合、プレキャスト要素はセグメントで作成され、ポストテンションによって現場で接合されます。
プレキャスト コンクリート要素を現場で切断または修正できますか?
現場でプレキャスト要素を切断することは、プレストレストストランドや鉄筋が切断され、コンクリートの保護カバーが除去されてしまうため、一般的に推奨されません。修正が必要な場合は、エンジニアが要素を再設計するか、サプライヤーが金型から正しい形状の特注要素を製造する必要があります。フィールドカットでは、検証が難しい方法で要素の構造的な動作が変化します。
プレキャスト コンクリート要素はどのように相互に接続されていますか?
最も一般的な接続は、鋳込みソケットを備えたボルト留めクリート、要素に埋め込まれた溶接プレート、および垂直要素のグラウトスリーブ接続です。インサート磁石で配置された鋳込みねじソケットは、ほとんどのプレキャスト コンクリート構造物で使用されるボルト接続の基礎です。負荷経路はジョイント構成に依存するため、接続設計は常にエンジニアの仕様に従う必要があります。
シャッター用マグネットはすべてのスチール製パレットに使用できますか?
シャッターマグネットは、定格保持力を発揮するために平らな強磁性鋼の表面を必要とします。磁気型枠用途では、パレットの厚さは少なくとも 8 ~ 10 mm が一般的です。錆がひどい、塗装が厚い、または表面が汚れているパレットは磁気グリップを低下させるため、パレットの表面状態を維持する必要があります。パレットがきれいで、磁石が正しく定格されている場合、保持力は予測可能で一貫しています。
プレキャストコンクリート要素は、一貫した品質、予測可能なスケジュール、材料と労働力の効率的な使用など、現場打設コンクリートでは実現できないものを提供するため、現代の建築の中核部分であり続けるでしょう。このガイドから得られる実際的な教訓は、プレキャストの成功は、コンクリート自体には依存せず、金型構成、埋め込み精度、吊り上げアンカーの選択、型枠のワークフローなど、その周囲の詳細に依存するということです。磁気システムはこれらすべての詳細に直接対応するため、生産性の高いプレキャスト プラントでは磁気システムがオプションの付属品から標準要件に移行しました。
サプライヤーを比較するときは、立方メートルあたりの価格以外にも注目してください。公差記録を求め、金型のセットアップ手順を検査し、リフトおよび埋め込みシステムが現場の接続戦略と一致していることを確認します。ここに実際のコストと品質の違いが存在します。