English
 Español
 русский
 日本語
 عربى

コンテンツ
面取りストリップはパレット上の最小のアイテムであり、エッジがぼろぼろになったときに最も頻繁に問題となるアイテムです。ほとんどのプレキャスト プラントの場合、有効な答えは単純です。 スチール製パレット上の 20mm×20mm、45 度の PVC ストリップ、300 ~ 400 mm の中心で磁石で保持 。 100 ~ 120 mm の薄い建築用パネルは通常 15 mm の脚、重い梁とブリッジ要素は 25 mm でより適切に動作し、鋭い影の線よりもチップ抵抗が重要な場合は、半径プロファイルが 45 度の面に置き換わります。
この組み合わせが成功するのは、理論的な理由ではなく実際的な理由によるものです。磁気ストリップは固まるのに数秒かかり、金型面にステープル穴を残さず、アリスをてこにせずに 45 度で引き剥がし、洗浄して平らに保管すれば数十回の注入に耐えます。合板上の釘打ちされたストリップは依然として機能し、接着されたストリップは単発の型枠にまだ使用されていますが、どちらも繰り返しパレット上の磁気システムの切り替え速度には匹敵しません。
結果を決定する詳細については、以下で説明します。プロファイルのサイズと角度、固定方法と間隔、生コンクリートの圧力と振動が狭いプロファイルとどのように相互作用するか、蒸気サイクルが磁石に与える影響、再利用寿命、最も頻繁に発生する欠陥、プラントの再現性を維持するステップ順序です。
- 60 mm の縁石に 25 mm の面取りを行うと、切り込みが多すぎるため、要素の厚さとジョイントの幅が異なります。
- 磁石が作用するためにはスチールまたはスチール面が必要なため、モールド材料。
- 標準的なネオジムグレードは約 80 ℃を超えると強度が低下するため、硬化温度。
- 1 mm のギャップを持つ突き合わせジョイントにより、すべてのパネルにフィンが残るため、ジョイントの品質が向上します。
面取りストリップがコンクリートアリスに実際に与える影響
面取りは、コンクリート要素の端に通常 45 度で形成される面取りです。それを形成するストリップは、一度に 4 つの仕事をします。剥ぎ取り、輸送、取り扱い中に欠ける鋭い突起を取り除きます。制御されたリリースラインを作成するため、角を裂くことなく金型が開きます。建築コンクリートが依存する影のラインを生成します。また、パネル接合部にシーラントの所定の位置を与えます。同じパネルを週に 50 回鋳造する工場では、これらの仕事はどれも表面的なものではありません。
エッジの損傷がコストの要因となります。目に見える面に欠けや剥がれが生じた場合は、研磨するか、埋めるか、パネルのグレードを下げる必要があり、パッチを当てるのは、労働生産性が最も低いラインの最後で手作業で行われます。面取りが適切なサイズに設定されていると、金型が剥がされるときにベベルが徐々に接触線を形成するため、破損点がアリスから遠ざかります。
構造的な影響は小さい。 20 mm x 20 mm の面取りにより、約 20 mm の三角形の領域が除去されます。 エッジ 1 メートルあたり 200 平方ミリメートル、厚さ 150 mm のパネルの断面の約 0.1 パーセント 。これが、通常、脆弱に見える部分のみではなく、露出したすべてのアームに面取りが指定される理由であり、エッジの詳細が最初の図面から金型設計の一部として扱われる理由です。私たち自身のメモ プレキャスト生産サイクル内で面取りが行うこと では、その計画面について詳しく説明します。
- チップ保護: パネルの中で最も壊れやすい部分である薄いアリスが除去されます。
- リリース ライン: ベベルにより、金型が引き裂かれるのではなく、徐々に壊れます。
- 影線: 定義されたベベルにより、立面上のパネル位置合わせの小さな変動がマスクされます。
- シーラントシート: ベベルにより、ジョイントシーラントが接着するための真っ直ぐで安定した面が作成されます。
- 取り扱いの安全性: 面取りされたエッジにより、剥離中に手袋や手を切る可能性が大幅に低くなります。
面取りのサイズ、角度、プロファイル: ストリップを要素に一致させる
面取りサイズは、要素の厚さ、接合部の設計、および必要な外観の 3 つの入力から決まります。有益な経験則として、面取り脚は要素の厚さの約 10 分の 1 を超えてはならず、100 mm のパネルでは 10 ~ 15 mm を快適に保持できます。一方、20 mm の脚は余裕がありますが、150 mm の壁パネルではまだ許容されます。シーラント接合が関係する場合、面取りシートは接合幅とシーラント工具を受け入れるのに十分な幅が必要であり、通常は美観よりも先にその寸法で議論が解決されます。
| ストリップサイズ | 代表的な要素 | 注目すべきポイント |
|---|---|---|
| 10mm×10mm | 縁石、60~80mmの薄いパネル、小型建築ユニット | 最小の影の線。波線は大きな面取りよりも早く表示されます |
| 15mm×15mm | 100~150mmの壁パネル、柱、階段、暗渠 | シーラント接合部が狭い場合に通常選択 |
| 20 mm x 20 mm | ほとんどのプレキャスト壁パネルと梁 | 保護、外観、再利用の最適なバランス |
| 25mm×25mm | 橋桁、重工業要素、厚肉部 | よりしっかりとした固定が必要です。広い顔は長距離ランで曲がることができます |
| 30mm×30mm | 広いシーラントシートまたは深い影のラインが必要な要素 | サイズを固定する前に目地幅を確認してください |
| 半径20~25mm | 建築パネル、階段、柱、ブルノーズエッジ | 優れた耐チップ性。プロファイル間の接合部を隠すのが難しくなります |
45 度がデフォルトです。これは、角の両面に均等な影を投影するためです。より太い線が必要な場合は、30 度および 60 度の押し出しが存在し、丸いアーチには切り離すための薄いセクションがないため、プレキャスト階段や柱には半径が選択されることがよくあります。プロジェクトの目に見えるすべての面で単一のサイズを維持するという 1 つの習慣により、現場での多くの議論が回避されます。隣接するパネル上で 15 mm と 20 mm のストリップが混在していると、各パネルが単独では正しい場合でも、頻繁に苦情が発生します。
磁気、釘、または接着: 固定方法の選択
面取りストリップは、コンクリートが打設され、振動し、硬化されている間、所定の位置に留まる必要があります。面取りストリップに作用する力は、コンクリート ヘッドからの直接的な圧力ではなく、主に抗力、振動、浮力です。そのため、修理の選択は通常、総当たりの強度ではなく、交換時間と金型の状態に基づいて行われます。スチール製パレットでは磁気ルートがデフォルトとなり、同じロジックがより広範なパレットに適用されます。 磁気シャッターシステム サイドフォーム、エッジレール、ストップエンドに使用されます。
磁気固定面取りプロファイルは、背面に鉄インサートを備えた PVC 押出成形品として、またはスチール製の裏当てレールでクランプされたプレーン プロファイルとして作成されます。磁石はプロファイルをコンクリートではなくパレットに保持し、ひねったりレバーを使って外したりできます。長いパレットの切り替えはストリップごとに数秒で測定され、ステープルの穴を埋めたり、掃除したり、心配したりする必要はありません。
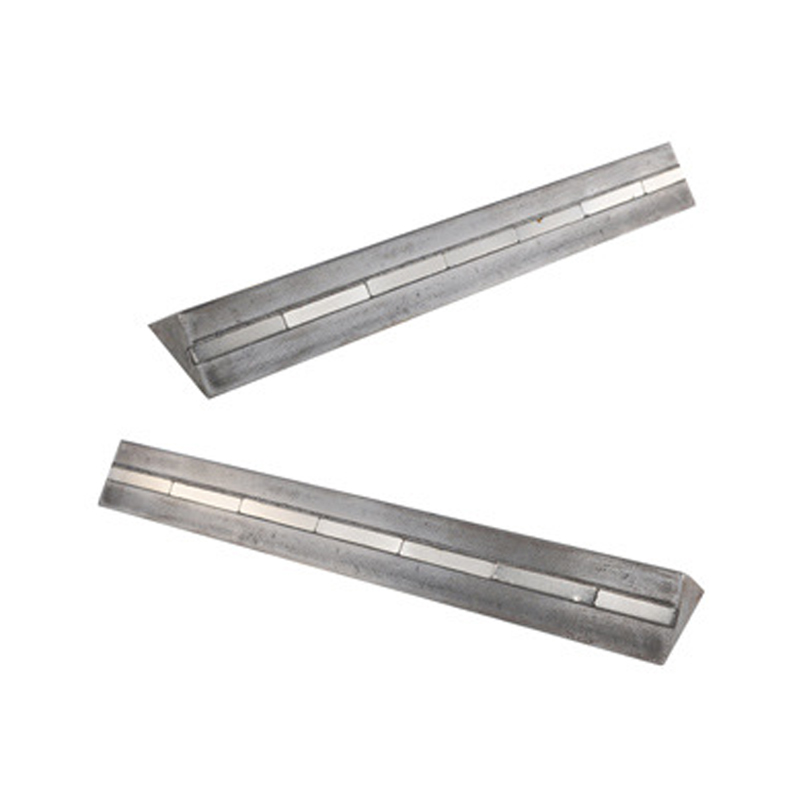 プレキャストコンクリートの面取り プレキャスト コンクリート面取りは、注入中に面取り型枠を固定して位置決めするために使用される特殊な磁気装置です。磁石は強力な磁性材料で作られています... 製品を見る→
| 方法 | 金型の種類 | ストリップの再利用 | 主な弱点 |
|---|---|---|---|
| 磁石 | スチールパレットまたはスチール面金型 | 大量の注入、通常は数十回の注入 | 木材やプラスチックの型には使用できません。磁石のグレードによる硬化温度の制限 |
| ステープルまたは釘 | 合板および木材の型枠 | 中程度。ファスナーが通る部分のエッジが劣化する | ファスナーの穴と潰れたストリップの端 |
| 接点接着剤 | どんな滑らかな顔でも | 低い;接着剤の線がたまって端が浮き上がる | 洗浄が遅い、接着剤が厚いため厚みが不均一 |
| スチール製アングルボルトまたは溶接 | 鋼製金型 | 非常に高い | 加工費;修理するまで各パネルに凹みが残る |
釘打ちされたストリップは、フォームが数回使用される現場でのキャスト作業の標準のままです。結果を決定するのは 2 つの詳細です。150 ~ 200 mm の中心でステープルで留めること、およびストリップを合板の面と面一に保つことです。合板のエッジのすべての凹凸が面取り線に直接伝わり、後でいくらパッチを当ててもそれを隠すことはできません。
人々を驚かせるグリップに関する注意事項が 1 つあります。生コンクリートは、プロファイルを引き離すのではなく、型面に押し込むため、主に磁石は振動中に滑りや浮きを止める必要があります。通常、より多くの固定点に分散された適度な保持力は、ストリップの端にある 1 つの重い磁石よりも優れています。
生コンクリートの圧力、振動、熱: 面取りを実際に動かすもの
生コンクリートは、固まるまでは重い流体として動作します。 1立方メートルあたり約2,400キログラムの密度で、2メートルの高さのコンクリートからおよそ 側圧47キロパスカル ACI 347 (コンクリート用型枠ガイド) に記載されているような型枠設計方法では、打設速度が遅く、混合物が冷たくて硬い場合にのみ削減が可能です。その圧力が型の面に作用し、面取りプロファイルがその面に配置されるため、ストリップはコンクリートから剥がされるのではなく、内側に押し付けられます。
面取りを本当に取り除く力は局所的なものです。ポーカーバイブレーターはその中で最大のものです。ヘッドは面取り部から 100 ~ 150 mm 離し、300 ~ 450 mm の間隔で挿入し、振動子のヘッドがプロファイルに接触しないようにしてください。直接接触はストリップの移動方法であり、次のパネルに蜂の巣状の突起が現れる方法でもあります。
熱は二度重要です。 PVC は金型温度が上昇すると柔らかくなります。そのため、摂氏 20 度で硬く感じられる押出成形品は、摂氏 70 度のスチーム チャンバー内では著しく柔軟になります。熱安定化されたコンパウンドは形状をより良く保持し、きれいなラインをより長く印刷します。第二に、標準的なネオジム磁石の最大使用温度は摂氏 80 度近くです。通常の N グレードを蒸気硬化サイクルに放置すると、繰り返し暴露しても磁石が完全に回復しないため、保持力が徐々に失われます。磁石が金型内に留まる場合は、H、SH、UH などの保磁力の高いグレード、またはフェライト アセンブリを選択するのがより安全です。
熱の動きは過小評価されがちです。硬質 PVC は摂氏 1 度あたり約 0.005 ~ 0.007 パーセント膨張するため、6 メートルのストリップの長さは約変化する可能性があります。 60度のスイングで15~20mm 自由に動けるなら。ストリップを一定の間隔で固定し、端に拡張スペースを残すことは、長いプロファイルを狭い溝に押し込むよりも優れており、そこで湾曲してすべてのパネルに曲線が印刷されます。
ライフ、洗浄剤、離型剤を再利用
PVC 面取りストリップは消耗品ですが、寿命は長くなります。実際には、植物は報告します 磁性 PVC プロファイルから 30 ~ 60 回注入 同じエッジで使用され、1 つのストリップが 1 つのパレット専用でサイクルごとに洗浄される場合には、さらに多くの量が使用されます。寿命の終わりは段階的ではなく目に見えてわかります。45 度の面が丸くなったり、ストリップが所定の曲線を描いたり、鉄インサートが PVC 本体から分離し始めたりします。
- セメントペーストが柔らかいうちに拭き取ります。固まったペーストは削る必要があり、削ると表面も一緒に取れてしまいます。
- 数週間ごとに直定規を使って 45 度の面をチェックします。丸い面は、離型剤では修正できない柔らかく不均一なラインを印刷します。
- ストリップは、直射日光を避け、ヒーターから離して平らに保管してください。一方の端からストリップをぶら下げると、輪郭にカールが鍛えられます。
- ストリップの裏側にバリやコンクリートの破片がないか検査します。プロファイルの下にある硬化ペーストの 1 粒が、その日にキャストされたすべてのパネルに凹凸を作成します。
- フェイスが損傷したら、修理ではなく交換してください。ストリップのコストは、片方のエッジを仕様に合わせて研磨する労力よりもはるかに安価です。
離型剤の選択は、ほとんどの植物が予想している以上に重要です。芳香族含有量が高い溶剤ベースの製品は、PVC を攻撃し、表面から可塑剤を引き出す可能性があります。これがまさに、古いストリップを期限が来る前に硬く、もろく、光沢のあるものにしているのです。水ベースまたは低芳香族の薬剤を使用すると、プロファイルの加工性が維持され、面取り面からの除去が容易になります。どの製品を使用する場合でも、薄いフィルムを塗布し、余分な部分を拭き取ってください。厚いコーティングがベベルの底にたまり、キャストするたびにバグホールの列が残るためです。
面取りラインの 6 つの欠陥とその修正方法
プレキャスト ラインで見られるほぼすべての面取り問題は、6 つの原因のいずれかによって発生します。それぞれに安価な修正と同じ修正の高価なバージョンがあり、安価な修正は常に注ぐ前に完了します。
- 波状の面取りライン。 固定点が離れすぎているか、敷設する前にストリップが真っ直ぐではありませんでした。間隔を 250 mm に詰め、補強材を入れる前に 2 m の直定規で固定ストリップをチェックします。
- ストリップ接合部のグラウトフィン。 目でカットした端は1mm以上の隙間を残し、キャストするたびにペーストで埋めていきます。正方形にカットし、端をしっかりと突き合わせて、0.5 mm より広い幅のジョイントをテープで貼ります。
- ストリップ後に剥離が発生します。 プロファイルをコンクリートから引き離すのではなく、端に沿っててこを使ったか、磁石が最初に解放されませんでした。磁石を外し、ストリップを 45 度持ち上げます。
- 虫穴が面取りに沿って集まっています。 離型剤の塗布量が多すぎるか、バイブレーターが顔に近づきすぎて、空気を解放せずにベベルに送り込んでしまいます。
- パネルに埋め込まれたストリップ。 離型剤、損傷したプロファイル、またはストリップの後ろにコンクリートが流れていないこと。注ぐ前に背面が型に密着していることを確認してください。
- パネル間のシャドウ ラインの不一致。 2 つの異なるストリップ サイズ、または摩耗したプロファイルと新しいプロファイルが同じ高さで混在しています。目に見える端から摩耗したストリップを取り除き、隠れた面として保管します。
パレットへの面取りストリップの設定: 繰り返し可能なシーケンス
以下のシーケンスは、同じパレット上で混合パネル タイプを実行しているプラントで有効なシーケンスです。最初のパレットでは数分かかりますが、その後はサイクルごとに返済されます。
- パレットの表面を清掃し、2 m の直定規で真直度をチェックします。曲がったパレットの端は、新しいストリップでは修正できません。
- ストリップを長さに合わせて直角に切り、端のバリを取り、外側の角を 45 度で留め継ぎして、両方の面が隙間なく接するようにします。
- 45 度の面をコンクリートに向け、平らな背面をパレットに向けて、プロファイルをドライフィットします。
- 中心300~400mmをマグネットで固定し、両端から150mm以内に固定具を追加してください。ストリップが曲がる場合は 250 mm まで締めます。
- ジョイントの隙間を確認し、0.5 mm より広いジョイントをテープで貼ります。
- ストリップとその周囲の金型面に離型剤を薄く塗布し、余分な離型剤を拭き取ります。
- 補強材を配置し、インサートとソケットを持ち上げて、面取りされたエッジからカバーを守ります。
- 300 ~ 500 mm のリフトを注入し、プロファイルに触れずに面取りから 100 ~ 150 mm の位置で振動させます。
- 植物のサイクルに合わせて養生します。蒸気を使用する場合は、チャンバー ゲージを信頼するのではなく、磁石の隣で実際の金型温度を測定します。
- 正しい順序で剥がしてください。磁石を外し、ストリップをコンクリートから 45 度で引き離し、きれいにして平らに保管します。
パレットがシフトごとにパネル タイプ間で数回切り替えられる場合、切り替えコストは面取り自体と同じくらいサイド フォームにも発生します。ハンドル付き磁気システムにより、このステップが 1 人での作業に変わり、各サイクルで面取りレールの同じ基準点が維持されます。
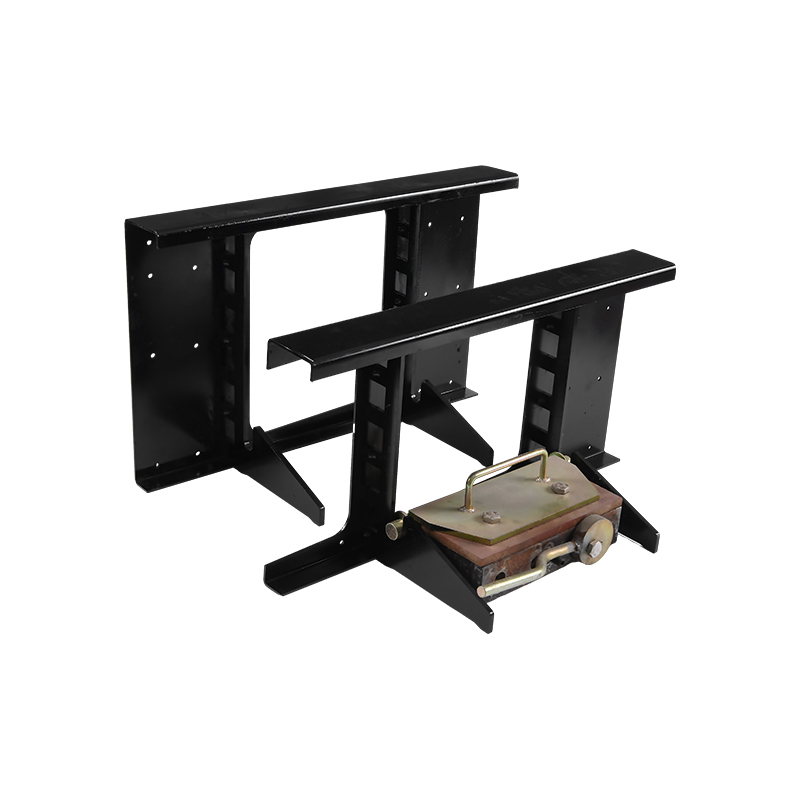 ハンドル付きシャッターマグネット ハンドル付きシャッターマグネットは、建設現場で型枠を保持するために使用される機器です。プラスチックまたは金属のケースに強力な磁石が埋め込まれており、... 製品を見る→
コスト、リードタイム、購入問い合わせに記入する内容
面取りストリップは予算の中でわずかな線であり、リワーク柱に大きな影響を与えます。 20 mm PVC プロファイルのコストは、不合格の 1 つのアーリスを研磨してパッチするのに必要な労働力の数分の一であり、磁気プロファイルは通常、長辺のステープルと充填作業を初めて除去するときに余分なコストを回収します。人々を悩ませているのはリードタイムです。標準外の角度、半径プロファイル、および異常な長さは通常、専用の押出成形から発生するため、特定のストック長を必要とするプロジェクトでは、最初の注入のかなり前に問い合わせが発生するはずです。
- 脚の長さと角度、または半径。寸法記入されたスケッチに表示されます。
- 全長と推奨ストック長さにより、突合せジョイントが目に見える角から離れた位置に着地します。
- 金型の材質、スチール、合板、プラスチックか、磁石を使用するかどうか。
- 蒸気を使用する場合は硬化温度が異なりますので、サイクルに合わせた磁石のグレードを選択してください。
- 必要な外観: 鋭い影の線または柔らかい半径。
- 予想される再利用サイクルとパレットごとに必要なストリップの数。
- 納品期間と最初のストリップがどのパネルで試用されるか。
スチール製パレットでは、面取りレールが単独で機能することはほとんどありません。サイド フォーム、エッジ レール、ストップ エンドはすべて安定したクランプ ポイントを必要とします。炭素鋼マグネット ボックスは、パレット面に溶接やボルト締めをすることなくその基準を提供し、次のパネル タイプに合わせて金型表面を平らに保ちます。
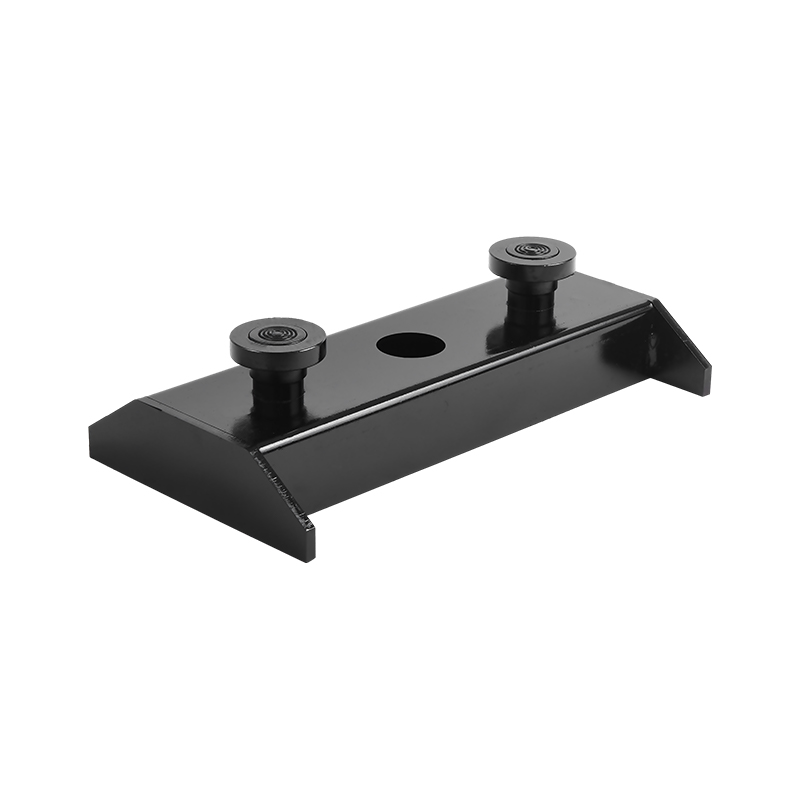 炭素鋼製マグネットボックス 炭素鋼磁気ボックスは炭素金属から製造されており、磁性を持っています。生産、輸送、建設などの業界で一般的に使用されています。 製品を見る→
プレキャスト エッジとサイトキャスト エッジ: 同じストリップ、異なる優先順位
プレキャストでは、面取りが設計されています。ストリップは一度選択され、鋼製パレットに取り付けられ、何百回も繰り返されます。これにより、再現性、磁気固定、および短い切り替え時間が優先されます。現場での鋳造作業では、型枠は 1 回か 2 回使用されることが多いため、合板に釘やホッチキスで留められたストリップが主流であり、面取りは露出したエッジにのみ指定される可能性が高くなります。このたった 1 つの違いが、同じ 20 mm のプロファイルが工場内では完璧に機能し、合板の端がすでに損傷している現場ではギザギザの線が生じる理由を説明しています。
プレキャストプラントも標準化する傾向があり、標準化によりあらゆるカテゴリーの苦情が排除されます。金型ごとに 1 つの面取りサイズ、固定位置の磁石、および指定された保管ラックにより、適合するプロファイルを庭で探すのではなく、シフトの途中で交換するのに 2 分の作業が必要になります。
現場作業には独自のルールがあります。 150~200mmのステープル間隔、型面と面一にセットされたストリップ、そして真っ直ぐな合板エッジが仕上がりラインを決める3つの要素です。階段や柱に半径が指定されている場合は、硬い三角形のストリップの代わりに柔軟なゴムまたは機械加工された半径プロファイルが使用されます。また、型枠に当たる平らな背面がないため、より頻繁に修正する必要があります。
コンクリート用面取りストリップに関するよくある質問
150 mm のプレキャスト壁パネルにはどのサイズの面取りストリップを使用すればよいですか?
ジョイントの詳細に別途記載がない限り、20 mm x 20 mm を使用してください。シーラントシートが 20 mm より狭い場合、または明るい影のラインが必要な場合は 15 mm に下げ、プロジェクト上のすべての目に見える面にわたって 1 つのサイズを維持します。
磁石は振動中に面取りストリップを保持できるほど強力ですか?
はい、スチール金型の面上で可能です。生コンクリートはストリップを面に押し付けるので、磁石の滑りと浮きを止めるだけで済みます。 300 ~ 400 mm の中心での固定はほとんどのプロファイルに適しており、長距離のランや濃い注入の場合は 250 mm の方が安全です。
PVC 面取りストリップは何回の注水に耐えられますか?
プラントでは通常、磁性 PVC プロファイルから 30 ~ 60 回の注入が報告されており、ストリップが 1 つのパレット専用であり、サイクルごとに洗浄される場合にはそれ以上になります。実際の寿命は、丸みを帯びたベベル面または鉄製インサートが PVC から分離されることです。
磁気面取りストリップを木製型枠に使用できますか?
いいえ、磁石にはスチールまたはスチール面の金型が必要です。合板や木材の型枠では、150 ~ 200 mm の中心でストリップをステープルで留めるか、留め具が使用できない場合は 1 回限りの流し込み用に接触接着剤を使用します。
面取りストリップはコンクリートのエッジを弱めますか?
意味のある意味ではありません。 20 mm の面取りにより、エッジ 1 メートルあたり約 200 平方ミリメートルの断面が除去されます。これは、厚さ 150 mm のパネルの約 0.1 パーセントに相当します。これにより、欠けのような薄い突起がなくなるため、通常、耐久性が向上します。
半径よりも 45 度の方が優れていますか?
45度が標準で、均一な影のラインが得られます。半径 20 ~ 25 mm は、コーナーに薄い部分がないためチッピングに対する耐性が高くなりますが、半径プロファイル間の接合部を見えないようにするのが難しくなります。そのため、半径エッジは通常、階段、柱、ブルノーズ要素用に確保されます。
面取り線に沿ってフィンがあるのはなぜですか?
ほとんどの場合、2 つのストリップ間の突合せ接合部に隙間が生じます。端を直角に切り、しっかりと突き合わせて、0.5mm以上の幅の接合部分にテープを貼ります。すべてのパネルで約 1 mm を超えるフィンを研磨する必要があり、その研磨でお金が消えてしまいます。
磁気面取りには熱すぎる硬化温度はどれくらいですか?
磁石のグレードにより異なります。標準的なネオジムグレードの最大使用温度は摂氏 80 度付近であるため、摂氏 60 ~ 70 度の蒸気サイクルは実行可能ですが、余裕はほとんどありません。保磁力の高いグレードまたはフェライト アセンブリは、金型内に留まる磁石にとってより安全であり、PVC プロファイルも摂氏 70 度を超えると著しく軟化します。
面取りストリップには離型剤が必要ですか?
はい、ベベル面とその隣の金型面に薄い膜があり、余分な部分を拭き取ります。厚いコートはベベルの底にたまり、一列の虫穴を残しますが、コートがまったくない場合、ストリップがアリスを引き裂いたり、パネルに埋め込まれたままになったりする危険はありません。
面取りストリップは、外観と再加工に不釣り合いな影響を与える低コストの部品です。要素の厚さと接合部の設計に応じてサイズを選択し、動かないように頻繁に固定し、接合部をしっかりと保ち、常にベベルがコンクリートに面するようにプロファイルを設定します。これら 4 つのことを実行すると、arris が自動的に処理します。
- ほとんどのパネルでは 20 mm x 20 mm、薄い部分では 15 mm、重い要素では 25 mm。
- 300 ~ 400 mm の磁石はスチール製パレットの中心に配置され、150 ~ 200 mm のホチキスは合板に配置されます。
- ジョイントの隙間が 0.5 mm 未満の場合、すべてのパネルにフィンが存在します。
- 磁石のグレードはカタログ価格ではなく、硬化温度に合わせてください。
Wewin Magnetics は、プラントの硬化サイクルに合わせて選択された磁石グレードで図面に合わせて作成されたカスタム プロファイルを含む、プレキャスト生産ライン用の磁気固定面取りプロファイル、シャッター磁石、磁気クランプ コンポーネントを製造しています。お問い合わせには 24 時間以内に回答され、サイズ、角度、鉄インサート、納期などの提案が行われます。