English
 Español
 русский
 日本語
 عربى

コンテンツ
シャッター磁石の切り替え可能な機能は、磁束経路の方向を変える内部の永久磁石コアを回転させることによって機能します。で オン この状態では、磁束が底板を通って鋼鋳造テーブルに伝わり、強力な磁気クランプが形成されます。で オフ この状態では、同じ磁束が磁石ハウジング内にループバックするため、外部の磁力はほぼゼロに低下します。この変更は純粋に機械的なもので電力を必要としないため、磁石は振動によって型枠を確実に保持し、スイッチを戻すと即座に解放されます。
この記事では、ハウジング内で何が起こっているのか、なぜ力が現れたり消えたりするのか、どのようなスイッチ設計が存在するのか、力の定格が実際に何を意味するのか、長年の使用にわたってスイッチ可能な機能を正確に保つ方法など、メカニズムを実践的に説明します。詳細は、焼結 NdFeB コアを備えた一般的なプレキャスト コンクリート シャッター磁石と、鋼鋳造テーブルで使用されるほとんどの切り替え可能な磁気クランプに適用されます。
シャッター マグネットとは何ですか? なぜ切り替え可能にする必要があるのですか?
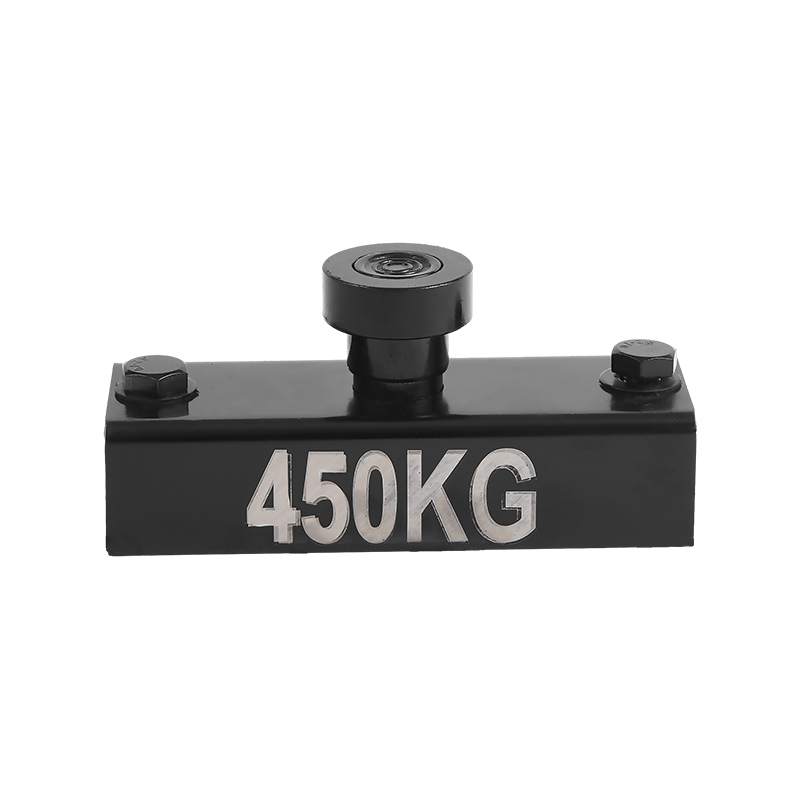
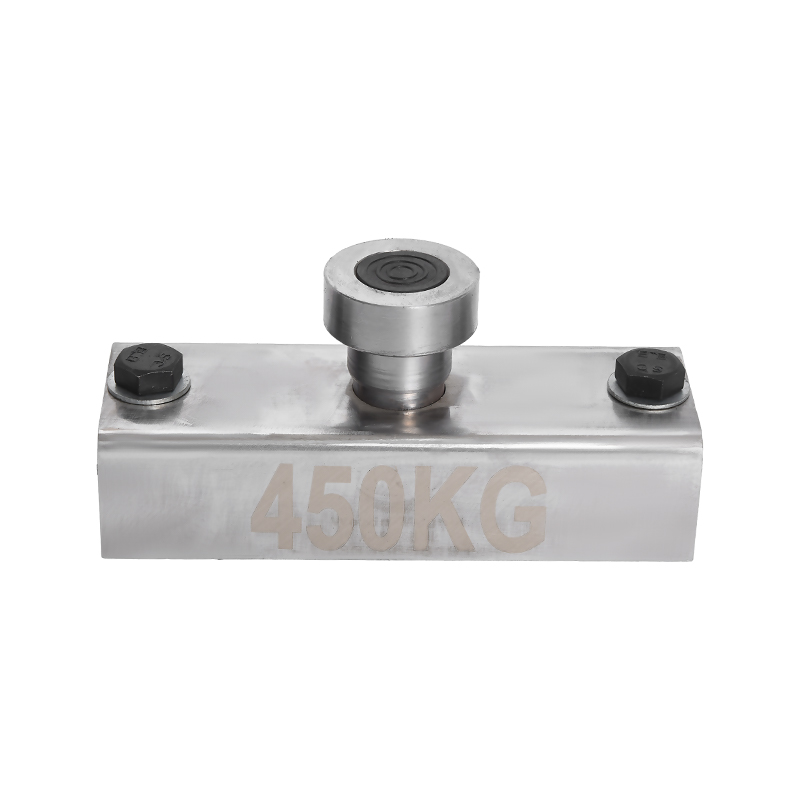
型枠磁石は、磁気ボックスまたは型枠磁石とも呼ばれ、プレキャスト コンクリート鋳造テーブルの強磁性表面に対して鋼製型枠を固定するために使用される永久磁石アセンブリです。プレキャストプラントでは、注湯前にこれらの磁石を使用して、サイドレール、エッジプロファイル、面取り、リフティングアンカーソケット、および内部コアを固定します。コンクリートが硬化したら、磁石のスイッチを切り、次の型に移動します。
切り替え可能なデザインは特別な利便性をもたらすものではありません。これが、磁石が生産現場で機能する主な理由です。スイッチがないと、強力な永久磁石がすぐにスチールテーブルに吸着してしまい、位置合わせが遅くなり、取り外すのが危険になります。切り替え可能な機能により、キャストの品質に直接影響する 3 つの利点がクルーに与えられます。
- 自由な位置決め: マグネットがOFFの状態で型枠とマグネットをスライドさせ、スイッチを1回転させるだけで型枠とマグネットがロックされます。
- クイックリリース: スイッチをオフにすると吸着力がなくなるため、テーブルや磁石をこじったり、ハンマーで叩いたり、損傷したりすることなく、磁石が持ち上げられます。
- 再利用性: 同じ磁石を 1 日の生産で何百回も循環させることができるため、溶接されたブラケットやテープで留められたウェッジなどの使い捨ての消耗品が不要になります。
つまり、スイッチは制御不可能な永久磁石を制御可能なクランプに変換します。
切り替え可能なシャッター マグネットの構造
スイッチがどのように機能するかを理解するには、まず、一般的なシャッター磁石の内部の部品を認識します。メーカーにより寸法や筐体形状は異なりますが、機能部品は同じです。
| コンポーネント | 機能 | 代表的な材質 |
|---|---|---|
| アウターハウジング | すべての部品を密閉し、磁束の一部を運び、内部コンポーネントをコンクリートスラリーや衝撃から保護します。 | 塗装された軟鋼またはステンレス鋼 |
| 磁心 | 磁気エネルギーを供給します。回転シャフトの上に座ります | 焼結 NdFeB、通常 N35 ~ N45 グレード |
| 回転スピンドル・スイッチシャフト | スイッチヘッドを磁気コアに接続し、上部から磁石に回転を伝達します。 | 焼入鋼 |
| アクティベーションヘッド | オペレータの動きを受けるキーソケット、レバー、ハンドル | スチール製、多くの場合ゴム製グリップ付き |
| 底部コンタクトプレート | 鋳造テーブルと直接接続します。磁束をテーブルに転送します。平らで清潔でなければなりません | 機械加工された軟鋼 |
| アダプタースロット/Tスロット | 型枠レール、サイドプロファイル、またはカスタムブラケットの取り付けを可能にします | 機械加工されたスチール製スロット |
| シーリングプラグとベアリングブッシュ | 回転機構に水、セメントスラリー、粉塵が入らないようにしてください。 | ゴムまたはプラスチックのプラグ、青銅または POM ブッシュ |
ハウジングは単なる保護シェルではありません。正しく設計された磁石では、ハウジングの鋼材が磁気回路の一部になります。その断面積は、飽和することなく磁束を運ぶのに十分なものでなければなりません。そうしないと、スイッチが完全にオンになっている場合でも、力が低下します。
スイッチの背後にある物理学: ON 状態と OFF 状態がどのように作成されるか
永久磁石は常に磁束を発生させます。フラックスをオフにすることはできません。スイッチによって変化するのは、磁束がたどる経路です。磁束は磁気抵抗が電気抵抗と等価である磁気抵抗が最も低いルートをたどります。強磁性鋼の磁気抵抗は非常に低いです。空気とコンクリートは高い磁気抵抗を持っています。内部磁石を回転させることにより、磁束経路が磁石ハウジングを通過するか鋼鋳造テーブルを通過するかを意図的に変更する設計となっています。
オフ state — internal short circuit. OFF 位置では、磁心は、磁束がハウジング内で一方の極からもう一方の極にジャンプし、小さな内部エア ギャップを横切るように方向付けられます。磁束は完全に磁石本体内でループを完成するため、底面には磁場がほとんど存在しません。磁石をテーブルの上に置き、移動し、位置を合わせることがほとんど抵抗なく行えます。
オン state — external magnetic circuit. スイッチがコアを 90 度または 180 度回転させると、極が底部プレートの方向を指します。磁束は、底部プレートとテーブルの間の薄い空隙を横切り、テーブルに沿って流れ、反対側の極に戻り、ハウジングを通って戻ります。テーブルも磁気回路の一部となり、磁石とテーブルの吸引力は非常に強力です。
2つの磁石を対向させた構成。 多くのシャッター磁石設計では、同じシャフトに反対の磁化方向で取り付けられた 2 つの別個の磁石ブロックが使用されます。シャフトを回転させると、2 つのブロックがキャンセル配置から加算配置に移動します。 OFF の位置では、外部フィールドがキャンセルされます。 ON の位置ではそれらが加算されます。これにより、単一の回転磁石ブロックよりも深い ON/OFF 比が得られます。
軟鋼ハウジングの役割。 ハウジング鋼は、磁石の上部を底部プレートに接続する磁束導体として機能します。また、内部磁石を機械的損傷から保護します。鋼鉄の断面によってどれだけの磁束が通過できるかが決まるため、たとえ NdFeB コアが大きくても、薄壁のハウジングでは最大 ON 力が制限されます。
オフ状態では永久磁石が絶対ゼロの外部磁束に達することはありません。若干の漏れが残っています。実際には、OFF 状態での残留吸引力は、磁石を手でスライドできる程度に低く調整されています。ほとんどの密閉設計では、数トンのオン力を持つ磁石であっても、わずか数キログラムのオフ力を達成します。
ステップバイステップ: シャッターマグネットのアクティブ化と解放
スイッチングの手順は簡単そうに見えますが、ざらざらしたテーブルの上に磁石を置いたり、スイッチを途中までしか回さなかったりするなど、小さなミスによって保持力は大幅に低下します。信頼できる結果を得るには、この順序に従ってください。
スイッチONシーケンス
- 接触面をきれいにします。 取り付けゾーンの下部磁性面と鋳造テーブルを拭きます。コンクリート片、乾燥スラリー、油、バリを除去します。磁石面とテーブルの間の空隙は、可能な限りゼロに近づける必要があります。
- 磁石がオフの状態で型枠の位置を合わせます。 サイド レールまたはエッジ プロファイルを最終ラインに配置します。磁石をレールの隣に置き、アダプター スロットがプロファイルにかみ合うまでスライドさせます。
- スイッチをオンにします。 キー、レバー、またはハンドルを使用して、内部コアを ON 停止方向に回転させます。磁束が閉じると抵抗が明らかに増加し、その後磁石がテーブルに平らに着座すると「カチッ」という音が起こります。
- フラッシュコンタクトを確認してください: 作動後、爪または細い隙間ゲージを端に沿って動かします。角の浮きが見つかった場合は、接触面に汚れがあるか、テーブルに高い箇所があります。
- 使用荷重を確認します。 定格引張力は理想的な条件下で適用されることに注意してください。型枠に激しい振動やコンクリートの高い圧力がかかる場合は、理論上の最大値だけに頼るのではなく、磁石を追加してください。
スイッチOFF/リリースシーケンス
- コンクリートが硬化したら、異物が機構内に落ちないように、磁石の上部とレバーまたはキーソケットの周囲にあるスラリーをきれいに取り除きます。
- スイッチを回してOFFに戻します。外部からの引っ張り力はほぼ即座に消えます。そうでない場合は、停止して、コアが破片によってブロックされているのではなく、実際にオフ停止位置に到達していることを確認します。
- まず磁石を垂直に持ち上げます。顔がテーブルから離れたら、横向きに保管場所に移動します。
- 表面をきれいにし、磁石をオフの位置で保管し、底面をほこりや金属片から保護してください。
切り替え可能なアクティベーションメカニズムの種類
メーカーは、オペレーターがスイッチング動作にどの程度の速度と利便性を求めるかに応じて、同じ磁気コアのコンセプトをさまざまなボディに組み込んでいます。
キー操作ロータリーマグネット
最も単純なバージョンでは、六角形または四角形のキーソケットがハウジングの上部にあります。オペレータは工具を挿入し、90 度または 180 度回転させます。この設計は安価でコンパクトで掃除が簡単ですが、乗組員がキーを持ち歩き、すべての磁石にキーを挿入する必要があるため、余分な手順が発生します。これは、低サイクルのアプリケーションや、数日間同じ位置に留まる磁石に引き続き優れた選択肢です。
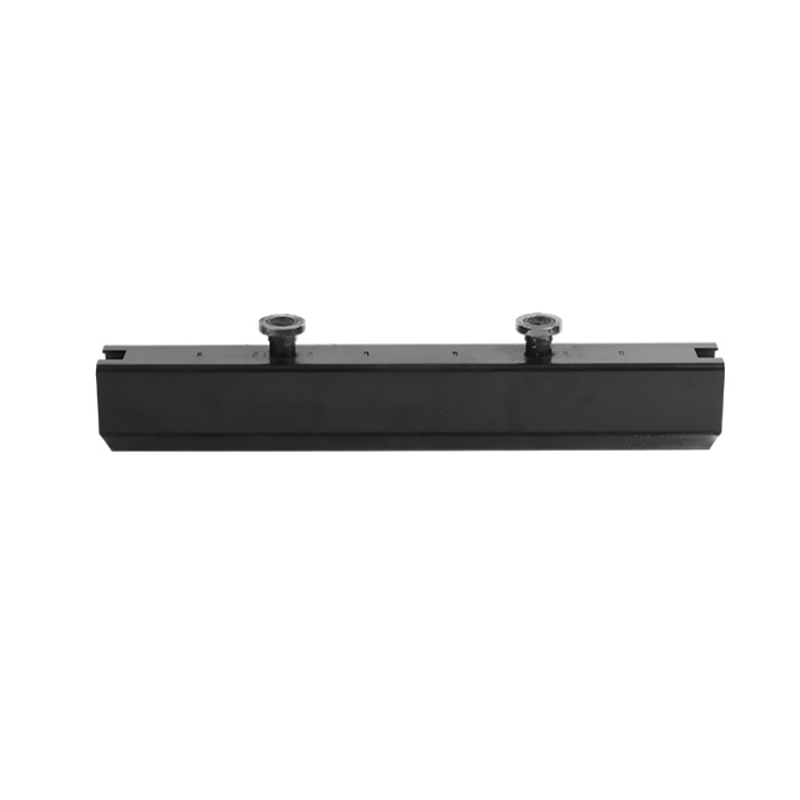
レバー作動式シャッターマグネットボックスレバー
レバー操作設計では、短いスチール製レバーがハウジングに組み込まれています。レバーを押すとスムーズな一ストロークでコアが回転するため、別の工具は必要ありません。また、レバーにより、オペレータは磁石が ON 停止位置に到達したかどうかを直接感じることができます。数十個の磁石を備えた生産テーブルでは、磁石ごとに節約される時間はすぐに加算されます。のさらに詳しい説明を読むことができます。 シャッターマグネットボックスレバーのレバー動作原理 技術記事で。
 レバー操作によるシャッターマグネットボックスによる素早いオン/オフ制御 この磁石はハウジングにレバーを統合しており、オペレーターはワンストロークで磁気コアを切り替えることができます。磁石を多く使用する生産テーブルに適しており、時間の節約とハンドリング効率の向上を実現します。 製品を見る→
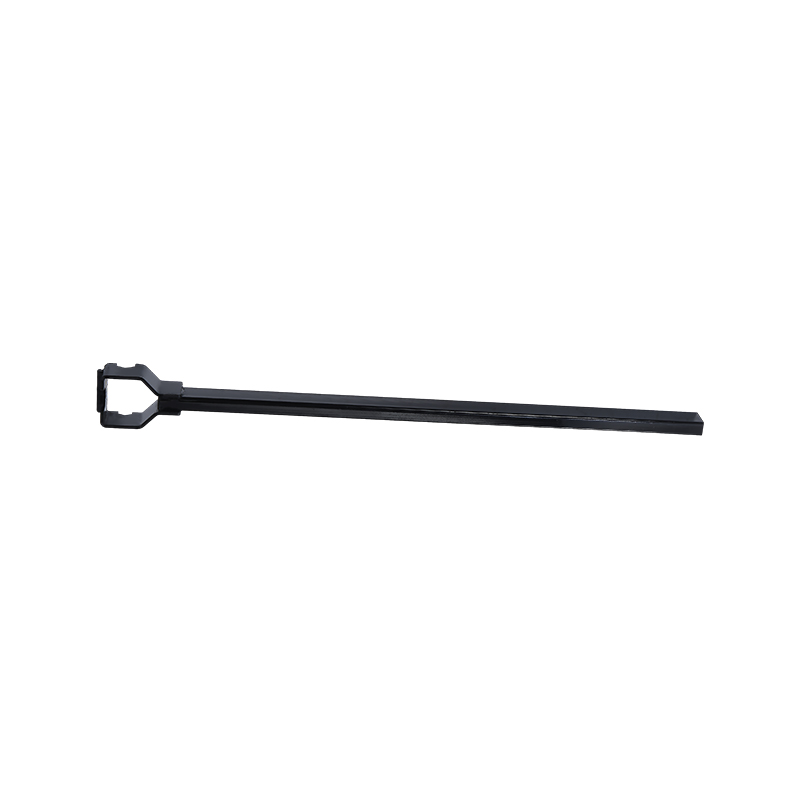
ハンドル付きシャッターマグネット
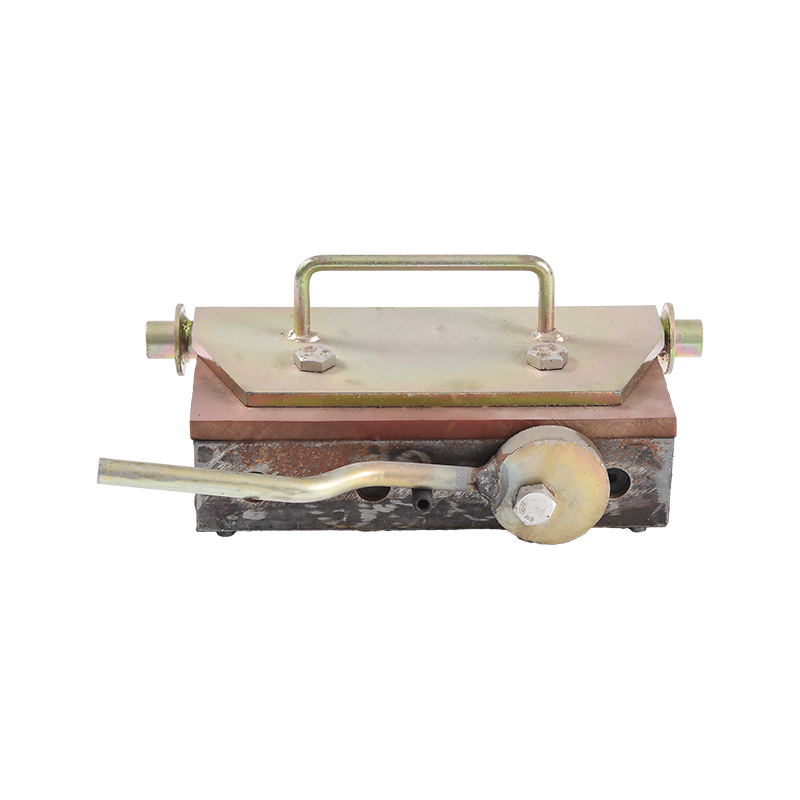
スイッチとリフティングハンドルを組み合わせると、重い磁石を扱うための実用的な解決策になります。オペレーターはハンドルを使って磁石を所定の位置に移動し、同じハンドルを回転してコアを作動させます。これにより、手を変える必要がなくなり、作業者が 1 人で 20 ~ 40 kg の磁石を管理しなければならない場合に特に便利です。
 一体型リフティングハンドル付きシャッターマグネット この設計はリフティングハンドルとスイッチ機構を組み合わせたもので、1 人の作業者がグリップを持ち替えることなく重い磁石を位置決めして作動させることができます。重さ20~40kgの磁石に最適です。 製品を見る→
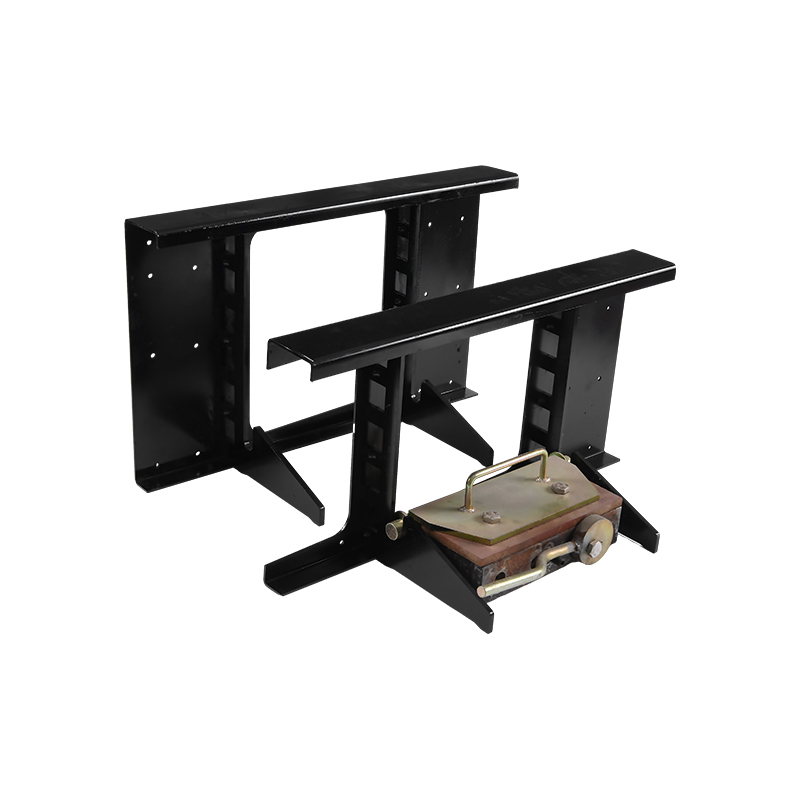
コンビネーションボックスマグネットとフレームシステム
長い直線エッジの場合、メーカーは 1 つの長方形の鉄骨フレーム内に複数の磁気コアを配置し、上部に沿って 1 列のスイッチを配置します。これらのボックスマグネットは、保持力をより広い範囲に分散させ、テーブル表面への磁圧を軽減し、薄いテーブルのへこみを防ぎます。また、連続した型枠ラインに沿って非常に高い総クランプ力を実現します。
ソレノイド補助自動リリース磁石
あまり一般的ではないバリエーションでは、解放ステップを支援するために短い電気パルスを追加します。保持力は依然として永久磁石によって供給されますが、ソレノイドは、離型中に残留固着を解消するのに役立つ短い逆磁場を生成します。この設計はテーブルの近くに電源とより複雑な制御を必要とするため、主に自動または半自動のプレキャスト ラインで使用されます。
保持力の評価とその実際の意味
メーカーがシャッター磁石の保持力が 2,000kg であると述べている場合、その数値は特定の試験条件を指します。つまり、清潔で平らな基準プレート (通常は厚さ 12mm 以上)、乾燥した接触、およびプレート表面に垂直な引っ張り方向です。鋳造テーブル上の実際の条件は、多くの場合、それほど好ましくありません。
| フォースクラス | 基準テーブルの厚さ | 推奨連続使用荷重 | 一般的な型枠の使用 |
|---|---|---|---|
| 500kg | 8~10mm | 200kg | 小さなエッジプロファイル、面取り、軽量インサート |
| 1,000kg | 10mm | 400kg | 薄型パレットの標準サイドレール |
| 2,000 kg | 12mm | 800kg | 標準テーブルの重いサイド レール |
| 3,000kg | 12~14mm | 1,200kg | 大きな炉心、コンクリートの高圧ゾーン |
| 4,000kg | 14~16mm | 1,600kg | 深い梁と大幅に強化された要素 |
メーカーは通常、定格引張力を推奨使用荷重に換算する際に 2.0 ~ 3.0 の安全率を適用します。安全係数は、コンクリート圧力の横方向 (せん断) 成分、振動の動的荷重、接触面がわずかに汚れているか不均一であることによって生じる局所的な力の損失という 3 つの影響をカバーします。
ここでは、一般的なプレキャスト エンジニアリングの実践に基づいた簡略化した計算を示します。生コンクリートは、スランプ、凝結速度、振動方法にもよりますが、高さ 1.2 m のパネルの下部に 1 平方メートルあたりおよそ 30 ~ 50 kN の側圧がかかります。金型の片面が幅 0.4 m、高さ 1.2 m の場合、面積は約 0.48 平方メートルとなり、14.4 ~ 24 kN の側面荷重がかかります。安全率 2.5 の場合、必要な定格力は 36 ~ 60 kN、または約 3,700 ~ 6,100 kgf になります。実際には、1 つの大きな磁石に依存するのではなく、そのラインに沿って 2,000 ~ 3,000 kg クラスの磁石をいくつか配置します。
重要な数値は最大の吸引力ではなく、プラントの正確なテーブルおよび汚染条件下で磁石が保持できる力です。参考試験手順とオン/オフ力の測定値については、必ずサプライヤーに問い合わせてください。
シャッターマグネットと型枠を固定する他の方法
プレキャスト生産における固定方法は切り替え可能な磁石だけではありません。次の表は、生産現場で何が重要であるかという観点から、4 つの一般的なアプローチを比較しています。
| 方法 | セットアップ速度 | テーブルを変更する必要がありますか? | 再配置の労力 | 一般的な労働力 / 道具 | 再利用の可能性 |
|---|---|---|---|---|---|
| 切り替え可能なシャッターマグネット | 磁石あたりの秒数。工具がありません | なし | スイッチを回してOFFにしてスライド | 労働者が 1 人、力がない | 非常に高い。数千サイクル |
| メカニカルクランプ/ネジ付きインサート | 1ポイントあたり数分 | ドリル穴またはタップ付きインサートが必要です | ネジを緩める、位置を変える、締め直す | スパナ/レンチ;腐食の危険性 | 高いが、糸が摩耗している |
| 溶接タブ/ブラケット | 溶接と研削を含めて1箇所あたり10〜20分 | 溶接痕、研削痕、熱歪みが残る | 切り取って再溶接する | 溶接機研削盤 | 低い;破壊的な除去 |
| 真空クランプ | 真空ポンプの設定に応じて異なります | なし, but table must be airtight | 真空を解除し、スライドさせます | ポンプ、ホース、バルブ | 中;汚染に敏感 |
磁石は切り替え速度とテーブルの保存性において優れていますが、強磁性テーブルが必要です。アルミニウムやプラスチックなどの非磁性型枠材料の場合、または厳しく強化された耐力壁などの非常に大きな横荷重の場合、機械的なバックアップが必要になる場合があります。
スイッチング性能と保持力に影響を与える要因
接点の平坦度と表面の汚れ
底面とテーブルの間の接触は、磁気回路全体の中で最も敏感な要素です。乾燥したセメントの薄い層でも、エアギャップはほぼゼロから数十分のミリメートルに変化します。磁力は空隙があると急激に低下するため、目に見える残留物があると実効保持力が 30 ~ 50% 低下する可能性があります。
鋳造テーブルの厚さと鋼種
フラックスはテーブルのトップ プレートを通過する必要があり、薄いプレートによって通過できるフラックスが制限されます。ほとんどの定格値は 12 mm の基準プレートを想定しています。 8mm プレートでは、同じ磁石はその定格引力の 60 ~ 70% しか発揮できない可能性があります。
| テーブル鋼厚(mm) | 約相対保持力 (%) |
|---|---|
| 6mm | 55 |
| 8 mm | 70 |
| 10mm | 85 |
| 12mm | 100 |
| 16mm | 100 |
薄いパレットの場合は、いくつかの大きな磁石ではなく、多数の小さな磁石を選択します。大きな磁石は磁束を集中させるため、テーブルのトップ プレートが局所的に飽和して、有効な保持面積が減少する可能性があります。
鋳造時の振動とせん断荷重
コンクリートバイブレーターは強い横荷重を発生させます。磁石は接触面に垂直な方向に最もよく保持されます。横方向の力は、主に磁石面とテーブルの間の摩擦によって抵抗されます。 ON 状態ではこの摩擦以外に能動保持がないため、横力が摩擦限界を超えると磁石が滑ります。磁石の数を増やし、したがって垂直抗力の合計を増やすことが標準的な解決策です。
温度
焼結 NdFeB 磁石は、加熱すると磁束の一部が失われます。一般的な N35 ~ N45 シャッター マグネット グレードは、約 80 °C を超えると顕著な可逆的損失が始まり、最大動作温度 (標準グレードでは通常 80 ~ 100 °C) を超えると不可逆的な構造損傷を受けます。通常のプレキャスト作業では、コンクリートの温度は安全な範囲に保たれますが、磁石をスチームジェットで掃除したり、熱処理されたテーブルの上に放置したりしないでください。
スイッチのトルクと機械的摩耗
スムーズで一貫したスイッチング動作は、内部スピンドルとストップピンに依存します。数千サイクル後には、摩耗したシールからコンクリート スラリーが侵入し、スイッチが硬くなったり、最悪の場合、コアが完全な ON 位置に到達できなくなる可能性があります。完全に問題がないように見える磁石でも、コアが正しい位置より 10 度手前で停止しただけで力が失われる可能性があります。
切り替え機能の維持
スイッチは消耗品ですが、簡単な毎日の習慣により、何年も信頼性を維持できます。以下のメンテナンス ルーチンは、プレキャスト プラントの一般的な慣行を反映しています。
- シフトごとに清掃します。 底面、アダプタースロット、レバー/キーソケットを湿らせた布で拭きます。コンクリートを切羽の上で硬化させないでください。
- スイッチングトルクを確認します。 レバーの操作が難しくなった場合は、スイッチカバーを開け、スラリーを洗い流し、ピボットにリチウム系グリスを再グリスしてください。
- 毎月強制チェックを実行します。 磁石を ON 状態の基準プレート上に置き、定格引張試験機または校正済みスケールを使用して持ち上げてみます。力がマークを 15 ~ 20% 以上下回る場合は、磁石を内部検査に送ります。
- 底面の平坦度を検査します。 直刃を使用してください。丸い角、傷、または面のへこみがあると、接触が減少し、力が低下します。
- OFF 状態で保存します。 これにより、磁石が鋼片を収集するのを防ぎ、保管ラック内での偶発的な挟み込みを防ぎます。
- レバー、キースロット、プラグを保護します。 ひび割れたゴム栓はすぐに交換してください。それらは回転コアとコンクリートスラリーの間の唯一の障壁です。
プレキャスト用途に適したシャッター マグネットを選択する方法
構造エンジニアがファスナーを選ぶのと同じように、磁石を選択します。荷重を計算し、安全マージンを適用し、実際の作業面を確認します。シンプルな選択ワークフローが役に立ちます。
- 要素への最も高い注入時の横方向のコンクリート圧力を計算します。内部振動曲線の場合、通常は 1 平方メートルあたり 30 ~ 50 kN です。
- 各磁石に型枠の長さを掛けると、磁石の位置ごとの側面荷重が求められます。
- 必要な使用荷重を定格引張クラスに換算するには、少なくとも 2.5 の安全率を適用してください。
- テーブルの厚さを測定します。磁束需要がテーブルの磁気保持容量を超える磁石は指定しないでください。
- スタッフの生産リズムに基づいて、起動スタイル、キー、レバー、ハンドルを選択します。
- アダプター スロットがサイド レールの幅およびフック プロファイルと一致していることを確認します。
標準的なプレキャスト金型の場合、長方形のレバー操作の磁気ボックスがバランスのとれた選択です。工具を使わずに作動し、素早く解放され、安定した設置面積に引っ張り力が広がります。ラインにすでにキーソケットがあり、乗務員がそれに慣れている場合は、よりシンプルなキーバージョンの方がコストを節約できます。
塗装された軟鋼テーブルでの汎用クランプには、炭素鋼製マグネットボックスが最もコスト効率の高い構造を提供し、ステンレス鋼バージョンは錆が懸念される湿式鋳造環境に適合します。
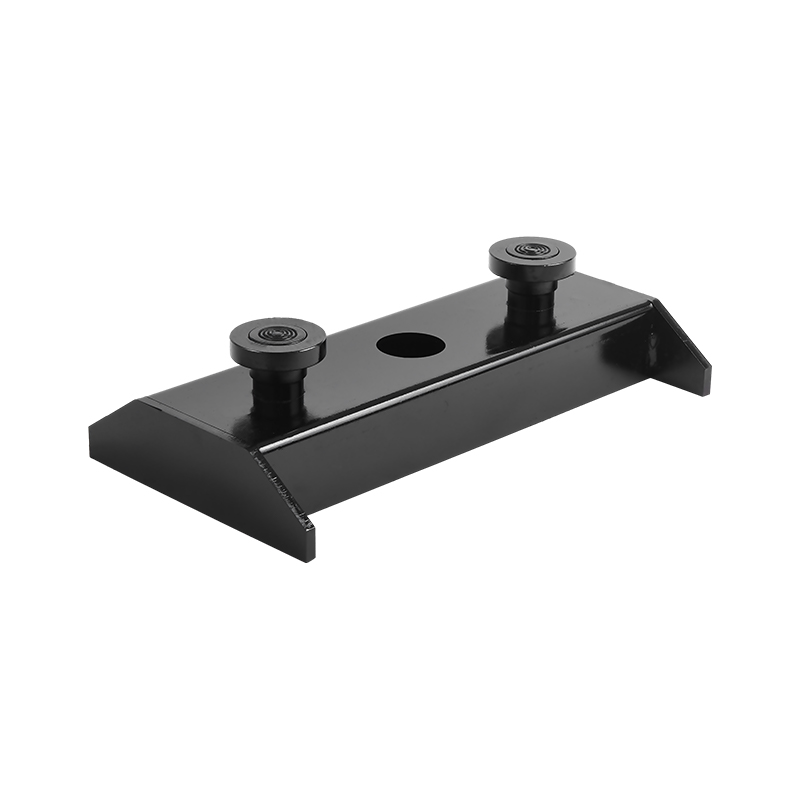 汎用クランプ用炭素鋼製マグネットボックス このコスト効率の高い炭素鋼磁気ボックスは、塗装された軟鋼テーブルに強力な磁力で付着します。一般的なクランプ作業には適していますが、湿式鋳造環境にはステンレス鋼の代替品の方が適しています。 製品を見る→
よくある質問
シャッターマグネットの切り替え機能はどのように機能しますか?
回転する内部永久磁石コアが磁束の方向を変えます。 ON 状態では、フラックスが底面を通って鋼テーブルに流れ込み、強力なクランプ力が発生します。オフ状態では、磁束が磁石ハウジング内を循環し、外部からの引力が減少するため、磁石を手で動かすことができます。
シャッター磁石の保持力が定格よりもはるかに小さい場合があるのはなぜですか?
通常の原因は、接触面の汚染または不均一、薄い鋳造テーブル、不完全なスイッチの回転、または内部の機械的摩耗です。まずは顔とテーブルをきれいにすることから始めます。次にスイッチのストロークを確認します。次に、きれいな 12 mm 基準プレート上で磁石をテストします。
シャッターマグネットは厚さ8mmの鋳造テーブルでも使用できますか?
可能ですが、実効保持力は定格値より低くなります。 10 mm より薄いテーブルでは、天板の飽和を避け、磁力を分散させるために、大きな磁石を少なくするのではなく、小さな磁石を多く選択してください。
所定の型枠サイズに磁石は何個必要ですか?
コンクリートの横方向の総荷重を磁石あたりの安全作業力 (安全係数に応じて定格引力の約 40 ~ 50%) で割った後、振動や不均一な接触のために 10 ~ 15% を追加します。たとえば、定格クランプ力 40 kN を必要とする高さ 1.2 m、長さ 3 m のラインは、4 ~ 6 個の 2,000 kg クラスの磁石でカバーできます。
シャッターマグネットはオンまたはオフの位置で保管する必要がありますか?
オフにして保管してください。これにより、金属粉の付着を防ぎ、積み重ね時の誤った挟み込みを防ぎ、磁石面をきれいに保ちます。また、時間の経過とともに近くの工具や鋼板が徐々に磁化するのを防ぎます。
シャッター磁石を保持するには電力が必要ですか?
いいえ。ソレノイド補助リリース バージョンを除き、シャッター マグネットには永久磁石のみが使用されます。保持力は継続的であり、エネルギーコストがかかりません。電気は特別な自動解除デザインでのみ表示されます。